





আপনার ডেস্কে তিনটি উদ্ধৃতি আছে। দাম 30% বা তার বেশি পরিবর্তিত হয়। স্পেসগুলি কাগজে একই রকম দেখায়-একই ইস্পাত, একই গহ্বরের সংখ্যা, একই পৃষ্ঠের সমাপ্তি। পার্থক্য হল গহ্বর এবং মূল প্রকৌশল সিদ্ধান্ত যা উৎপাদন পর্যন্ত প্রদর্শিত হবে না।
আমরা গত বছর 8-গহ্বরের খাদ্য কন্টেইনার ছাঁচের জন্য গহ্বর সন্নিবেশ পুনর্নির্মাণ করেছি। মূল সরবরাহকারী গহ্বর পৃষ্ঠ থেকে অসামঞ্জস্যপূর্ণ দূরত্বে কুলিং চ্যানেলগুলি ড্রিল করেছিলেন - কিছু জায়গায় 8 মিমি, অন্যগুলিতে 15 মিমি। তাপমাত্রার তারতম্যের কারণে অসম ভরাট হয়েছে। অভ্যন্তরীণ গহ্বরের অংশগুলি ছোট হয়ে যায় যখন বাইরের গহ্বরগুলি ওভারপ্যাক হয়। গ্রাহক ইস্পাত চেক করার আগে প্রক্রিয়া সেটিংস সামঞ্জস্য করতে এগারো মাস ব্যয় করেছেন।
আমাদের পুনঃনির্মাণ সব চ্যানেলকে 10 মিমি ব্যবধানে ধরে রাখে। চক্রের সময় 18 সেকেন্ড থেকে 12 সেকেন্ডে নেমে এসেছে। তাদের 400-টন প্রেসে $85/ঘন্টা চলছে, সেই 6-সেকেন্ডের হ্রাস প্রতি 100,000 অংশে $14,280 সাশ্রয় করে। $35,000 পুনর্নির্মাণ বিনিয়োগ তাদের বার্ষিক আয়তনে চার মাসে পুনরুদ্ধার করা হয়েছে।

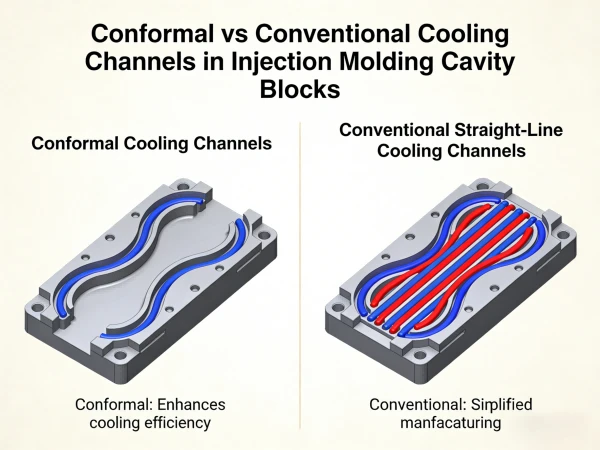
আপনার চক্র সময়ের 60-80% জন্য কুলিং অ্যাকাউন্ট। আপনি যখন উদ্ধৃতি অনুরোধ করেন, আপনি সম্ভবত উপাদান, পৃষ্ঠ ফিনিস, গহ্বর গণনা, এবং প্রত্যাশিত ভলিউম নির্দিষ্ট করুন। বেশিরভাগ RFQ যা জিজ্ঞাসা করে না-এবং বেশিরভাগ সরবরাহকারীরা স্বেচ্ছাসেবী করে না- তা হল কিভাবে কুলিং চ্যানেলগুলি গহ্বরের ব্লকগুলির মধ্য দিয়ে রুট করা হবে৷
প্রচলিত ছিদ্রযুক্ত চ্যানেলগুলি সরল রেখায় চলে। তারা জটিল অংশ জ্যামিতি অনুসরণ করতে পারে না, তাই কিছু এলাকা অন্যদের তুলনায় দ্রুত ঠান্ডা হয়।কনফর্মাল কুলিং চ্যানেলসামঞ্জস্যপূর্ণ দূরত্বে গহ্বর পৃষ্ঠ অনুসরণ করুন, কিন্তু উত্পাদন আরো খরচ.
কনফর্মাল কুলিং এর অর্থ হল:
18-সেকেন্ড সাইকেল টাইম সহ একটি অংশ, $85/ঘন্টা প্রেসে 500,000 বার্ষিক ভলিউম চলছে। কনফর্মাল কুলিং চক্রকে 12 সেকেন্ডে কমিয়ে দেয়।
- বার্ষিক প্রেস সময় সঞ্চয়: 833 ঘন্টা
- ডলার সঞ্চয় $85/ঘন্টা: $70,805/বছর
- কনফর্মাল কুলিং খরচ প্রিমিয়াম: প্রায় $15,000-25,000
প্রথম বছরেই বিনিয়োগ পুনরুদ্ধার হয়। 100,000 যন্ত্রাংশের নিচে রানের জন্য, প্রচলিত শীতলতা সাধারণত আরও বোধগম্য হয়।
আমরা উভয় বিকল্প উদ্ধৃত করি এবং আপনার নির্দিষ্ট ভলিউমের জন্য আপনাকে গণিত দেখাই।
ইস্পাত গ্রেড ঘষিয়া তুলিয়া ফেলিতে সক্ষম উপকরণ অধীনে টুল জীবন প্রভাবিত করে

গত বছর, একটি স্বয়ংচালিত সংযোগকারী গ্রাহক P20 ইস্পাতকে নির্দিষ্ট করেছে যা তারা 200,000 বার্ষিক অংশ হিসাবে অনুমান করেছে। চাহিদা পূর্বাভাস অতিক্রম. দুই বছরের আট মাস নাগাদ, 30% গ্লাস-ভর্তি PBT যে তারা চালাচ্ছিল তা সহ্যের বাইরে গহ্বরের গেটগুলি পরিধান করেছিল।
পছন্দটি একটি ছয়-সপ্তাহের উৎপাদন ব্যবধানে পরিণত হয়েছে বা একটি ব্যাকআপ সরবরাহকারীর মধ্য-প্রোগ্রামের যোগ্যতা অর্জন করেছে৷ ডাউনটাইমের সময় তারা দুটি নতুন ব্যবসার সুযোগ হারিয়েছে।
P20 এর দাম মোটামুটি $8-12/কেজি। S136 এর দাম $25-35/কেজি। একটি সাধারণ ক্যাভিটি ব্লকের জন্য 50 কেজি ইস্পাত প্রয়োজন, উপাদান খরচের পার্থক্য প্রায় $850-1,150।
S136 গ্লাসে ভরা যৌগ-এর নিচে তিন থেকে চার গুণ বেশি সময় ধরে থাকে। ছয়-সপ্তাহের উৎপাদন ব্যবধানে ইস্পাত আপগ্রেডের চেয়ে বেশি খরচ হবে৷
মাঝারি ভলিউমে নন-ক্ষয়কারী উপাদানের জন্য, P20 ভাল। অ্যাপ্লিকেশনটির জন্য কী প্রয়োজন তা আমরা উল্লেখ করি।
মাল্টি-ক্যাভিটি ফিল ব্যালেন্স
জ্যামিতিকভাবে প্রতিসম রানার লেআউটগুলি সমস্ত গহ্বরকে অভিন্নভাবে পূরণ করতে হবে। তারা না. রানার দেয়াল বরাবর শিয়ার হিটিং তাপমাত্রা গ্রেডিয়েন্ট তৈরি করে যা অভ্যন্তরীণ গহ্বরের দিকে আরও গরম উপাদান নির্দেশ করে।

আমরা দৌড়ে গেলামছাঁচপ্রবাহগত ত্রৈমাসিকে একটি 8-গহ্বর সংযোগকারী ছাঁচে। গ্রাহকের পূর্ববর্তী সরবরাহকারী জ্যামিতিকভাবে ভারসাম্যপূর্ণ রানারকে উদ্ধৃত করেছিলেন। ইস্পাত কাটার আগে সিমুলেশন 12% গহ্বর থেকে গহ্বর থেকে গহ্বরের ওজনের পার্থক্য দেখায়।
আমরা সিমুলেশন ডেটার উপর ভিত্তি করে রানারদের পুনরুদ্ধার করি। উৎপাদন ওজন বৈচিত্র্য 3% এর নিচে এসেছে।
প্রতিটিবহু-গহ্বর ছাঁচআমরা 4টিরও বেশি গহ্বর তৈরি করি যার মধ্যে রয়েছে মোল্ডফ্লো বিশ্লেষণ উদ্ধৃত প্যাকেজের অংশ হিসেবে-প্রকৌশল ফিতে যোগ-নয়৷ T1 স্যাম্পলিং-এর পর ফিল ভারসাম্যহীনতা খুঁজে বের করা আবার কাজ করে। সিমুলেশনে এটি খুঁজে পেতে কিছুই খরচ হয় না।
কোর শিফট ইন থিন-ওয়াল অ্যাপ্লিকেশন
পাতলা-প্রাচীরের অংশে-মেডিকেলের শিশি, পেন ব্যারেল, প্যাকেজিং ইনসার্ট-অসমান ইনজেকশন চাপ ভর্তির সময় কোরকে বিচ্যুত করতে পারে। ফলাফল হল প্রাচীরের বেধের বৈচিত্র যা অংশগুলি ফুটো পরীক্ষায় ব্যর্থ না হওয়া পর্যন্ত প্রদর্শিত হবে না।
আমরা প্রত্যাশিত বিচ্যুতি লোডের জন্য আকারের সমর্থন বিধান সহ এই অ্যাপ্লিকেশনগুলির জন্য কোর ডিজাইন করি। এটি ডিজাইনের পর্যায়ে 3-5 দিন যোগ করে তবে কোরগুলি ফাটতে শুরু করলে আঠারো মাস উৎপাদনে থাকা সমস্যাগুলি প্রতিরোধ করে।
গেট অবস্থান অর্থনীতি
গেটের ধরনঅংশ খরচ এবং প্রসাধনী উভয় প্রভাবিত. এজ গেটগুলি মেশিনের কাছে সবচেয়ে সস্তা এবং পরিবর্তন করা সবচেয়ে সহজ৷ ইজেকশনের সময় সাবমেরিন গেটগুলি স্বয়ংক্রিয়ভাবে ছাঁটা-কিন্তু কাটা এবং রক্ষণাবেক্ষণের জন্য বেশি খরচ হয়৷হট রানার সিস্টেমরানারদের সম্পূর্ণভাবে বাদ দিন কিন্তু টুল খরচে $8,000-15,000 যোগ করুন।
একজন ভোক্তা ইলেকট্রনিক্স গ্রাহক আমাদের কাছে এসেছিলেন একটি 4-গহ্বরের টুল দিয়ে কোল্ড রানার নিয়ে৷ তাদের বার্ষিক আয়তন ছিল 1.2 মিলিয়ন অংশ। রানার স্ক্র্যাপ চলছিল 15% শট ওজন-উপাদান জন্য তারা অর্থপ্রদান এবং দূরে নিক্ষেপ করা হয়.
হট রানার রূপান্তর খরচ $12,000. তাদের রজন মূল্য $3.20/কেজি, উপাদান সঞ্চয় চৌদ্দ মাসে বিনিয়োগ ফেরত প্রদান করে. তাদের পাঁচ-বছরের উৎপাদন দিগন্তের জন্য, রূপান্তরটি শুধুমাত্র উপাদানে মোটামুটি $38,000 সাশ্রয় করে, রানার কুলিং দূর করার জন্য চক্রের সময়কে গণনা না করে।
নিম্ন ভলিউম বা অংশ যেখানে গেট ভেস্টিজ কোন ব্যাপার না, ঠান্ডা রানারদের জন্য অর্থপূর্ণ. আপনার অর্থনীতিতে কী মানানসই আমরা তা নির্ধারণ করি।
ইজেকশন সিস্টেম ডিজাইন
ছাঁচে আটকে থাকা অংশগুলি আপনার চক্রকে ধীর করে দেয় এবং টুলের ক্ষতি করতে পারে। ইজেকশন সিস্টেম ডিজাইন অংশ জ্যামিতি, খসড়া কোণ এবং পৃষ্ঠের টেক্সচারের উপর নির্ভর করে।
স্ট্যান্ডার্ড ইজেক্টর পিনগুলি বেশিরভাগ অ্যাপ্লিকেশনের জন্য কাজ করে। ব্লেড ইজেক্টর পাতলা দেয়াল জুড়ে বল বিতরণ করে যা পিনের চাপে বিকৃত হবে। স্ট্রিপার প্লেটগুলি গভীর-ড্র কোর থেকে অংশগুলি সমানভাবে উত্তোলন করে। এয়ার পপেট ভ্যাকুয়াম লক সহ অংশগুলির জন্য যান্ত্রিক ইজেকশনের পরিপূরক।
আমরা একটি প্যাকেজিং গ্রাহক একটি টেক্সচার অভ্যন্তর পৃষ্ঠ সঙ্গে lids চলমান ছিল. তাদের আসল টুলটি স্ট্যান্ডার্ড পিন ব্যবহার করেছিল এবং অংশগুলি ইজেকশনে ঝুলে ছিল। ভ্যাকুয়াম ভাঙ্গার জন্য চারটি এয়ার পপেট যোগ করলে আটকে যাওয়া কমে-অংশ 2.3% থেকে 0.1%-এর কম হয়।

এয়ার পপেট পরিবর্তনের খরচ $1,800। তাদের প্রত্যাখ্যান খরচ মোটামুটি $0.08/অংশ এবং 800,000 বার্ষিক ভলিউম, পরিশোধ চার মাসের কম ছিল।
খসড়া কোণ এবং সারফেস ফিনিশ
ড্রাফ্ট অ্যাঙ্গেল এবং সারফেস ফিনিশের মধ্যে সম্পর্ক সোজা: টেক্সচার্ড সারফেসগুলিকে পরিষ্কারভাবে ছেড়ে দেওয়ার জন্য আরও ড্রাফ্ট প্রয়োজন।
SPI-একটি পালিশ করা সারফেস (মিরর ফিনিশ) 0.5 ডিগ্রী ড্রাফ্ট দিয়ে চলতে পারে। SPI-D টেক্সচারযুক্ত পৃষ্ঠগুলির সাধারণত 3 ডিগ্রী বা তার বেশি প্রয়োজন, টেক্সচার গভীরতার উপর নির্ভর করে। টেক্সচার্ড গহ্বরে অপর্যাপ্ত খসড়া টেনে চিহ্ন এবং আটকে থাকা অংশগুলির কারণ হয়।
একজন হাউসওয়্যার গ্রাহক আমাদের একটি অংশের ফাইল পাঠিয়েছেন যার সাথে 1 ডিগ্রী ড্রাফ্ট সমস্ত পৃষ্ঠে নির্দিষ্ট করা আছে। নকশাটি বাইরের দিকে হালকা টেক্সচারের জন্য আহ্বান জানিয়েছে। আমরা এটিকে DFM পর্যালোচনায় পতাকাঙ্কিত করেছি- যে খসড়া/টেক্সচার সমন্বয় রিলিজ সমস্যা সৃষ্টি করবে।
ইস্পাত কাটার আগে টেক্সচার্ড পৃষ্ঠে 2.5 ডিগ্রী ড্রাফ্টে সংশোধন করা কোন খরচ হয় না। টুল সমাপ্তির পরে সমস্যাটি আবিষ্কার করার জন্য গহ্বরটি পুনরুদ্ধার করতে হবে-মোটামুটি $4,000-6,000 পরিবর্তন খরচ এবং দুই সপ্তাহের বিলম্ব।
আমরা উদ্ধৃতি দেওয়ার আগে প্রতিটি প্রকল্পে DFM পর্যালোচনা চালাই। শক্ত ইস্পাতের তুলনায় CAD-তে জ্যামিতি ঠিক করা দ্রুত।
ছাঁচ সঙ্গে কি জাহাজ
আমরা দেখেছি যে অন্যান্য সরবরাহকারীদের থেকে ছাঁচগুলি একটি একক-পৃষ্ঠার চালান দিয়ে আসে এবং অন্য কিছু নয়৷ কোন অঙ্কন, কোন উপাদান শংসাপত্র, কোন প্রক্রিয়া তথ্য. যখন কিছু ভুল হয়ে যায়-এবং অবশেষে কিছু সবসময় ভুল হয়ে যায়-এর বিরুদ্ধে নির্ণয়ের কোনো ভিত্তি নেই।
আমাদের সুবিধা জাহাজ থেকে একটি ছাঁচ সঙ্গে:
প্রতিটি উপাদানের জন্য নেটিভ 3D CAD, GD&T সহ 2D পরিদর্শন অঙ্কন, সমস্ত স্টিলের জন্য উপাদান সার্টিফিকেশন, কঠোরতা নিশ্চিত করে তাপ চিকিত্সা রেকর্ড, T1 এবং T2 মাত্রিক রিপোর্ট, বৈধ প্রক্রিয়া পরামিতি, গেট সিল স্টাডি ডেটা, কুলিং ব্যালেন্স যাচাইকরণ, প্রস্তাবিত PM অন্তর, লিড টাইম সহ খুচরা যন্ত্রাংশ তালিকা।
এই ডকুমেন্টেশনটি বিদ্যমান কারণ ছাঁচগুলি তাদের উত্পাদন জীবনের জন্য পরিষেবার প্রয়োজন।

আপনি যদি উদ্ধৃতি তুলনা করছেন
আমাদের আপনার অংশ ফাইল এবং ভলিউম অভিক্ষেপ পাঠান. 48 ঘন্টার মধ্যে, আমরা ফেরত পাঠাব:
DFM বিশ্লেষণ জ্যামিতি উদ্বেগ সনাক্ত
যুক্তি সহ ইস্পাত গ্রেড সুপারিশ
চক্র সময় অনুমান সহ শীতল কৌশল প্রস্তাব
বাজেটের উদ্ধৃতি উপাদান দ্বারা বিভক্ত
ফর্মটি abismould.com/quote-এ রয়েছে। অথবা সরাসরি engineering@abismould.com ইমেল করুন।
*ABIS মোল্ড টেকনোলজি কোং লিমিটেড 1996 সাল থেকে শেনজেন থেকে কাজ করছে। আমাদের 12,000㎡ সুবিধাটি টুলের বৈধতার জন্য 80T থেকে 1600T পর্যন্ত ইনজেকশন প্রেস চালায়। আমাদের মোল্ডের প্রায় 60% স্বয়ংচালিত, চিকিৎসা এবং ভোক্তা ইলেকট্রনিক্সে উত্তর আমেরিকা এবং ইউরোপীয় গ্রাহকদের কাছে পাঠানো হয়।*